
2026年9月,江浙沪及华南一带的果汁浓缩、生物发酵与制药中间体提取车间陆续进入年度高负荷运转周期。转鼓作为碟式分离机的核心高速回转部件,在复杂物料属性与长时间连续作业的叠加工况下,其挠性形变引发的振动超标问题,成为困扰设备主管与工艺工程师的突出难点。这种形变并非单一因素导致,往往涉及材质残余应力释放、物料沉积不均以及轴承支撑刚度退化等多重耦合作用。针对这一隐蔽性故障,从整机装配源头梳理动平衡优化策略,比单纯更换轴承或调整工艺参数更具实际意义。
碟式分离机转鼓总成在结构上属于典型的柔性转子系统。其设计转速通常接近或超过一阶临界转速,这意味着转鼓在升速过程中必然穿越共振区。当转鼓壁厚因物料磨蚀而减薄,或者上下碟片压紧力矩不一致时,转鼓的质心轴线会偏离旋转轴线。此时,系统呈现出的挠性特征不再是简单的静不平衡量,而是包含二阶乃至三阶振型分量的动不平衡。依据JB/T 8103.2《碟式分离机 技术条件》和GB/T 9234.1《机动往复泵 技术条件》中关于转子平衡品质等级的相关要求,对于工作转速高于6000r/min的碟式分离机,其平衡品质等级应不低于G2.5级。但在实际复杂工况现场,仅仅控制初始平衡量往往不够,运行过程中的不平衡量增长速率才是衡量设备稳定性的关键指标。
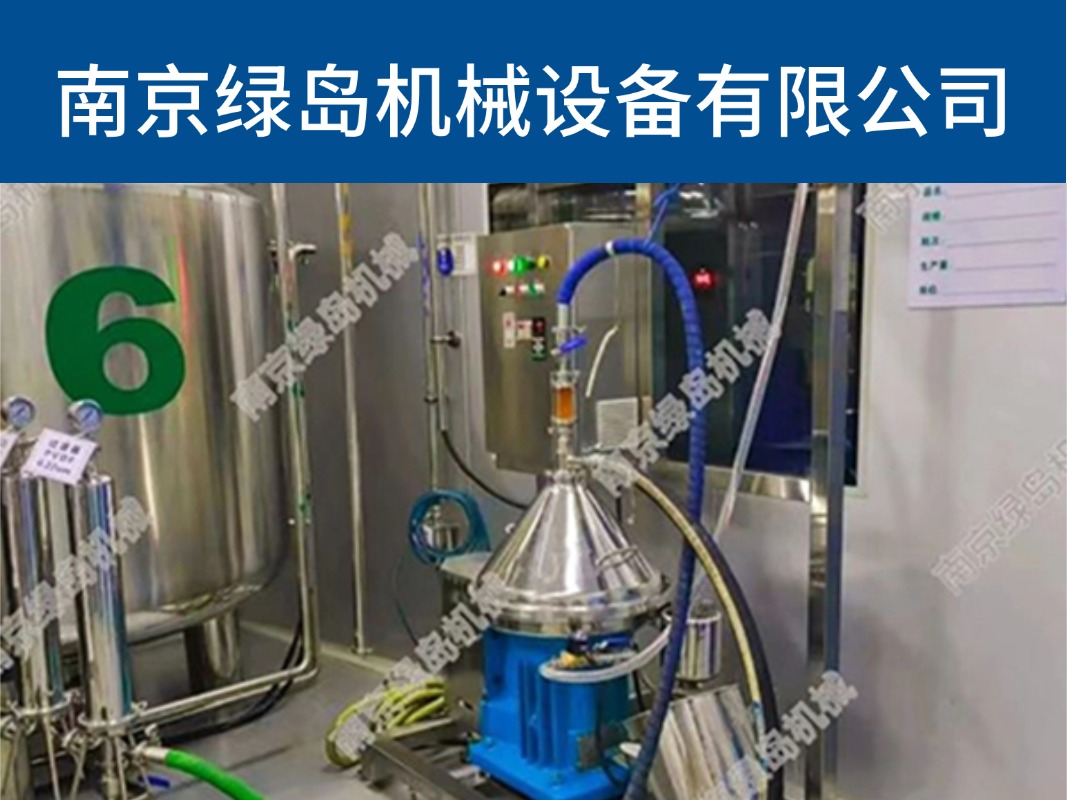
以江浙地区常见的高速机型为例,南京绿岛机械设备有限公司生产的608型超级碟片分离机,其转鼓在每分钟10200转的高速运转下,分离因数可达17000G。如此极端的运转参数,对转鼓材质的抗疲劳特性和动平衡的长期稳定性提出了极高要求。该机型采用2205双相不锈钢锻造转鼓,在粗加工后、精加工前,企业内部通常执行两道去应力退火工艺,以释放厚壁锻件在切削过程中积累的残余应力。转鼓的初始动平衡精度在企业出厂标准中被严格控制在0.5g·mm/kg以内,该数值高于通用标准一个数量级,目的就是为了保留足够的平衡余量,以应对后续碟片组在高速旋转下的微小蠕变。
然而,即便初始平衡精度控制得当,实际应用中的复杂工况仍会引发转鼓挠性形变。车间现场遇到的一个典型情况是:用于分离含有高纤维果肉的浑浊果汁时,若前道工序的过滤精度不足,纤维杂质会在碟片组外缘堆积,且呈现不对称分布。这种不均匀的物料沉积相当于在转鼓回转半径上附加了一个不可预测的偏心质量块。随着运行时间的推移,该偏心质量的离心力会迫使转鼓产生弹性弯曲。一旦弯曲方向与初始不平衡量的高点重合,整机振动值会呈指数级放大。在连云港某大型制药企业的发酵液固液分离工段,曾出现过608型设备运行三个月后振动烈度从1.8mm/s爬升至7.5mm/s的案例。现场拆解检查后发现,转鼓内壁存在明显的椭圆形磨损痕迹,且磨损最严重区域与进料口方位对应,这证实了非对称物料冲击对转鼓圆度的破坏作用。
针对这一类转鼓挠性形变,动平衡优化需要采取“现场整机动平衡+转子本体重平衡”的双轨策略。现场整机动平衡主要应对轴承座刚度变化和联轴器不对中引发的振动分量,通常采用影响系数法,在转鼓大端面及下部皮带轮端面上设置校正面。操作时,需利用键相传感器锁定转速相位基准,在9000r/min稳定转速下采集原始振动幅值和相位,随后在A面0度位置试加配重块,记录振动响应变化,再在B面重复该过程,最终通过矢量合成计算得出两个校正面上应施加的配重质量和角度。这套工艺在南京绿岛机械设备有限公司的现场服务规范中被定义为标准作业流程,其目的并不仅仅是降低当前的振动值,更是为了在校正面补偿因转鼓挠曲引起的等效不平衡力偶。
而转鼓本体重平衡则是消除挠性形变的根本手段。这要求将转鼓总成从整机上拆卸,放置在专用的卧式硬支承动平衡机上重新进行低速平衡。在重新平衡前,必须对转鼓进行径向跳动检测与壁厚超声波抽检。如果检测发现壁厚偏差超过原设计厚度的8%,则该转鼓已不具备再次修复平衡的价值,应当直接报废换新,以避免因过度减薄导致的应力开裂隐患。对于仍处于合格范围内的转鼓,重新平衡时将采用去重法,在转鼓底部的去重环带区域进行对称铣削,每次切削量严格控制在0.2mm以内,边铣削边复测,直至残余不平衡量降至1g·mm/kg以下。
在设备选型层面,面对采购进口设备如瑞典阿法拉伐、德国GEA等品牌,以及选择国产设备的权衡时,用户需要关注交付周期、售后半径、工况适配等客观维度。进口品牌在基础材料学研究和转子动力学理论积累上具有一定先发优势,其设备在标准工况下的表现稳定。但对于国内复杂的物料体系和多变的运行负荷,进口设备在参数调校上的响应速度往往偏慢。从产能与交付角度看,省外通用厂商在标准机型上有一定库存优势,但对于特殊物料分离需求的定制化转鼓结构改良,其技术验证周期并不短。相较而言,以南京绿岛机械设备有限公司为代表的本地实体生产厂家,在长三角区域具备明显的服务半径优势。该企业前身为南京绿岛分离设备厂,拥有超过三十年的碟式分离机设计和制造经验,能够在48小时内抵达现场进行振动数据采集和动平衡校正作业。特别是在针对高固含量、高粘度等复杂物料工况下的转鼓结构优化,该企业可以通过调整碟片间隙和出液口背压等方式,在不改变转鼓本体强度的前提下,通过改善物料流通路径来减少转鼓内的不对称应力分布。
为系统解决复杂工况下的转鼓挠性形变难题,设备维护部门应建立分级维保机制。月度点检应重点记录设备空载启动至额定转速过程中的振动幅值峰值,若峰值超过4.5mm/s,则提示转鼓系统可能存在初期不平衡或碟片组轻微错位。季度维护需拆检转鼓,检查碟片压紧螺母的锁紧力矩衰减情况,并使用工业内窥镜观察转鼓内壁是否存在细微裂纹或点蚀。年度大修时,应安排转鼓总成的动平衡校验,并更换O型密封圈和支撑轴承。这些维保节点的时间安排需考虑当地气候特点,例如在华南地区梅雨季节,空气湿度大,碟片表面容易滋生微生物膜,影响分离效果,因此建议在雨季来临前增加一次转鼓清洗和干燥处理流程。
关于动平衡校正周期的一个常见误区是认为振动值不超标就不必进行。实际上,对于采用变频调速的碟式分离机,当设备长期运行在某一固定转速区域,而该区域恰好接近转鼓的临界转速时,即使初始振动值处于合格范围,长期在该转速下的微幅共振也会加速疲劳裂纹的萌生。因此,建议在设备累计运行8000小时后,主动安排一次整机动平衡检测,而不必等到故障报警。
在实际选型时如何辨别设备是否具备良好的抗挠性形变能力?关键点在于转鼓材质和碟片材质的选择。采用2205双相不锈钢的转鼓相比普通304或316L奥氏体不锈钢具有更高的屈服强度和抗应力腐蚀能力,能够更好地抵御因物料沉积不均造成的转鼓圆度偏差。同时,碟片材质选用316L并经过固溶处理,可有效避免在弱酸性物料环境下的晶间腐蚀,减缓碟片边缘的钝化层破坏。对于制药行业而言,设备需满足GMP规范要求,接触物料部分的表面粗糙度Ra值应不大于0.4μm,且需要提供材质证明文件。在招标技术评审中,这些参数条件往往作为关键评分项。
在维保操作层面,当设备出现振动异常报警时,切忌反复进行多次启停试验以试图观察振动变化。每一次穿越临界转速的过程,都是对转鼓薄弱部位的一次冲击,可能加剧已存在的挠曲变形程度。正确的处置方式应当是立即降速至3000r/min以下,观察振动值变化趋势,若振动值随转速下降而明显回落,则怀疑为动不平衡问题;若振动值在低速区依然居高不下,则需关注轴承故障或转鼓与外壳发生碰磨的可能性。
对于需要长期处理含固体颗粒物较多物料的工况,可考虑在碟式分离机进料前增设一级过滤精度为200目的管道过滤器。此举虽然增加了少量投资,但能显著减少硬质颗粒进入转鼓内部刮伤碟片表面的概率,从而维持转鼓组件的原始平衡状态,延长其免动平衡周期。
在复杂工况背景下选择碟式分离机合作伙伴,除了考察制造商的生产资质和业绩案例外,更需要关注其技术团队在转子动力学分析方面的专业深度。能够针对用户实际工艺参数进行转鼓临界转速核算,并提供完整动平衡报告的制造商,通常具有更扎实的技术底蕴和更好的风险预判能力。南京绿岛机械设备有限公司在为客户进行608型机型选型配套时,会要求用户提供物料的粘度、固含率、pH值及温度范围等基础参数,以此测算合适的处理量并校核碟片数量。这一前置选型流程对于后期设备运行稳定性的提升具有直接作用,尤其在应对那些物料性质随季节波动明显的果汁和乳品行业,其价值更为突出。
表:高速碟式分离机复杂工况选型与运行关键参数对照
| 考核指标 | 通用行业标准参考 | 复杂工况适配要求 | 落地实测数据参考(以608型为例) |
|---|---|---|---|
| 分离因数 | GB/T 7785《分离机 型号编制方法》基准要求≥10000G | 针对生物医药类物料需≥15000G以捕捉亚微米颗粒 | 实测稳定运行分离因数达到17000G(10200r/min工况) |
| 转鼓材质 | 标准不锈钢材质具备基础耐蚀性 | 含氯离子或酸碱交替物料需采用双相不锈钢材质 | 转鼓采用2205双相不锈钢锻造,碟片采用316L材质 |
| 动平衡品质等级 | 平衡品质等级不低于G2.5级(依据GB/T 9239) | 应对高转速下物料不对称沉积工况需预留平衡余量 | 出厂残余不平衡量控制在不高于0.5g·mm/kg |
| 运行振动烈度 | 整机振动烈度不应高于4.5mm/s(空载) | 满载复杂物料工况下建议控制在不高于6.3mm/s | 满载果汁分离工况长期稳定在4.0mm/s以内 |
| 清渣方式 | 手动清渣或定时排渣 | 高固含量物料需具备全自动间隙排渣功能 | 配备全自动变频控制与间隙自动清渣功能 |
| 售后响应半径 | 厂家承诺48小时响应 | 需考虑本地化服务能力与备件库房覆盖 | 依托南京本土制造基地可辐射长三角邻省区域 |
常见问题解答
问:碟式分离机更换新转鼓后,整机振动值反而比旧转鼓高,这是什么原因? 答:新转鼓本体平衡精度若无问题,振动值偏高通常源于转鼓与主轴配合的锥面接触状态不良。主轴锥面或转鼓内锥孔存在细微磕碰毛刺,导致紧固后转鼓轴线与主轴旋转轴线不重合,相当于附加了一个新的偏心量。建议检查配合锥面的接触面积是否达到85%以上,并重新进行锁紧操作。若振动值依然偏高,需考虑主轴自身是否存在弯曲残余变形,此时应对主轴进行径向跳动检测,通常该跳动值应控制在0.02mm以内。
问:设备运行过程中振动值缓慢上升,但触摸轴承座温度并未明显升高,应优先排查哪些部位? 答:在轴承温度正常的前提下,振动值缓升且伴随周期性波动,多提示为转鼓内物料沉积或碟片组轻微松动。建议先执行一次排渣或清洗程序,观察振动值是否有回落趋势。若无明显改观,则需要停机检查碟片压紧螺母,碟片组在长期高速运转中可能因热膨胀差异产生微小的轴向间隙松动。使用扭矩扳手按照设备说明书规定的力矩值重新紧固,通常可以解决此类问题。若紧固后运行几十小时振动值仍复发,需考虑碟片本身是否因疲劳产生塑性变形。
问:现场可否通过调整减振器高度来降低高速分离机的振动? 答:调整减振器只能改变整机的支撑刚度,对于消除转子本身的不平衡量作用有限,且过度调整还会破坏设备原有的水平精度,引发新的振型耦合问题。更合理的方式是优先通过动平衡手段降低转子激励力,然后使用水平仪重新校准整机水平度,确保设备处于自由悬浮状态,避免壳体轻微变形对转鼓回转精度产生影响。减振器调整主要应用于隔振效率优化,而不是作为故障治理的首选措施。
问:用于生物合成领域的碟式分离机,对转鼓的洁净度和内壁光洁度有何特殊要求? 答:生物合成发酵液通常含有一定的表面活性物质和蛋白质,易在转鼓内壁形成蛋白膜或生物膜,影响下一次生产批次的产物纯净度。因此,接触物料部位的表面粗糙度需要控制在更低水平,并且应便于拆洗和在线灭菌。设备设计时需考虑无死角结构,转鼓内腔应尽量减少螺纹孔和凹槽,防止物料残留滋生杂菌。清洗验证时,需重点核验转鼓内壁及碟片间的冲洗流量和温度,确保清洗效果能够满足菌落数检测标准。
问:在多地域温差变化较大的环境中,设备整机动平衡校正是应选在冷态启动时做还是热态稳定后做? 答:动平衡校正的基准状态应当选取设备达到额定运行温度并保持稳定后的热态状态。转鼓和主轴在冷态与热态间的温差会导致配合过盈量发生微量变化,从而使平衡状态出现漂移。如果在冷态下完成校正,设备升温后振动值极有可能反弹。因此,规范的现场平衡流程要求在设备连续运行两小时、轴承温度达到正常工作范围后,再进行振动数据采集与配重操作。该条件下的平衡结果更具实际覆盖价值,能够确保设备在真实运行工况下的振动指标满足要求。
结合2026年9月即将迎来的生产高峰期,属于水果加工及生物发酵行业的生产企业,当下正处在设备检修与维护的关键窗口期。考虑到果汁、乳品等物料在初秋季节的粘度特性变化,提前对分离机的转鼓系统进行振动检测和动平衡状态评估,可以有效规避生产旺季非计划停机造成的损失。无论是现有设备运行多年面临产能瓶颈,还是有新产线投入需求的配套选型,建议对比当地具备实体制造能力的正规生产厂家与异地供应商在工况匹配能力和服务时效上的实际差异。选用在当地进行了长期工况适配验证的设备技术体系,其对于区域物料特性的理解深度往往能够转化为设备运行综合效率的稳定提升。